
- Stratasys-Partner
- SAF-Technologie
Stratasys SAF 3D-Drucker: Serienteile aus dem Pulverbett mit H350 und H550
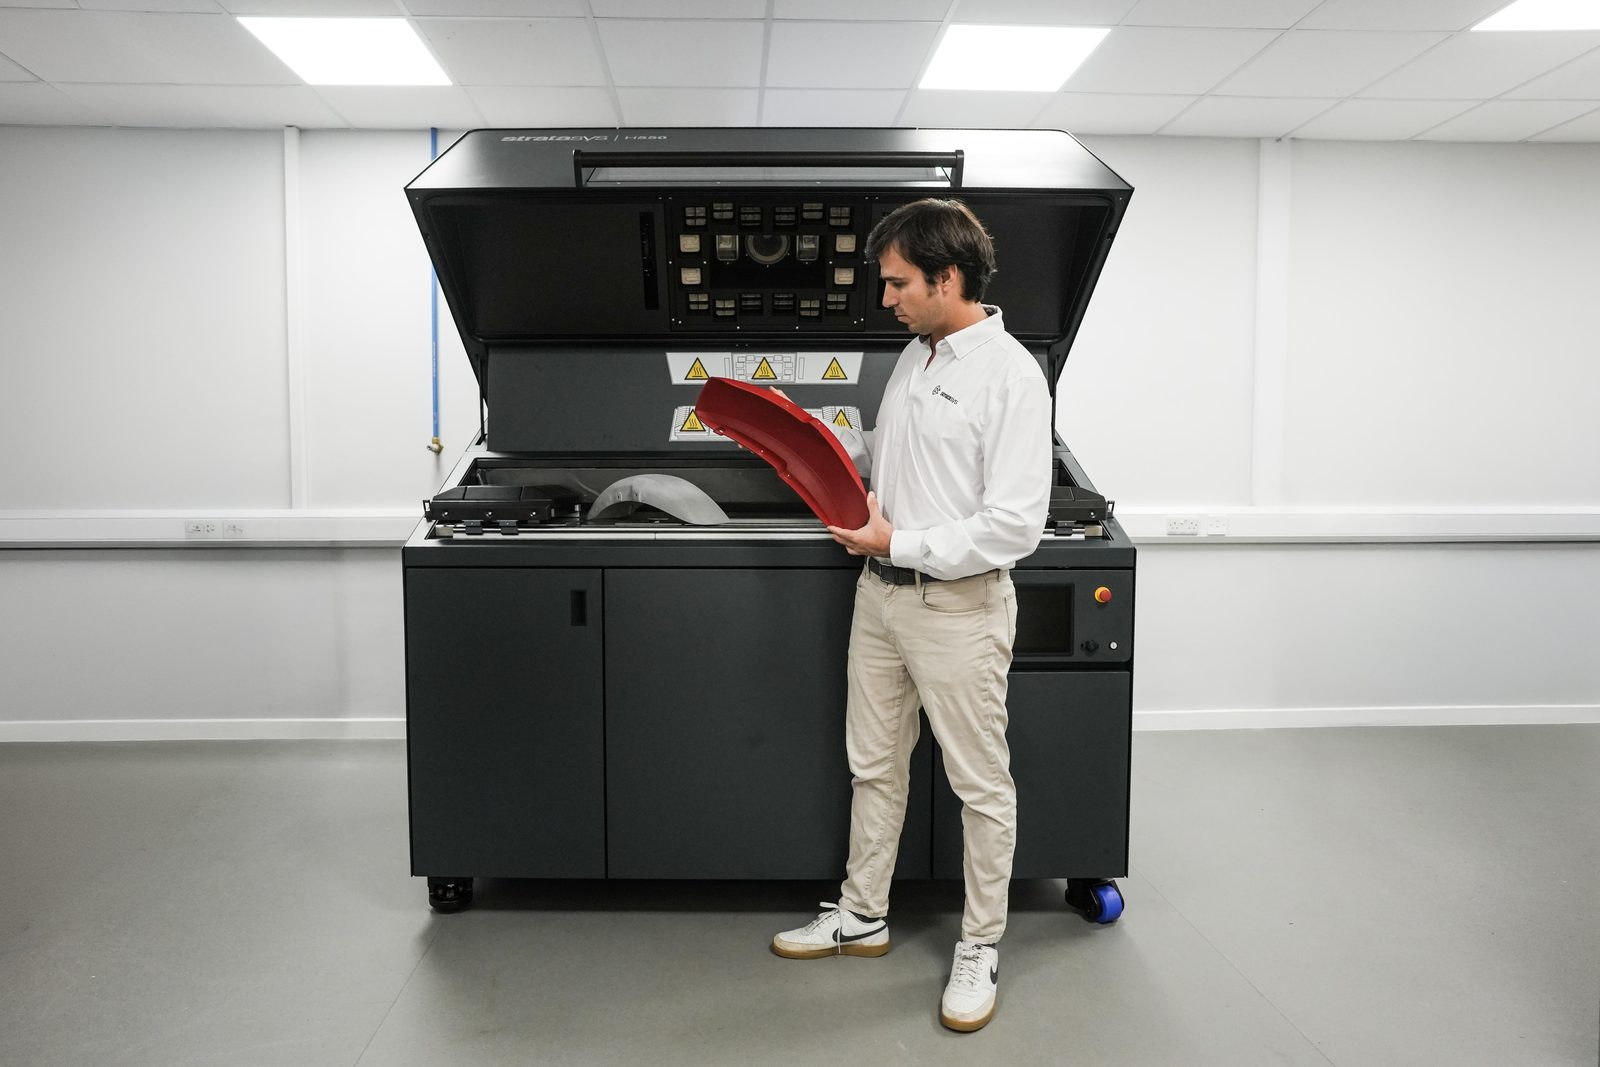
Mit der Selective Absorption Fusion (SAF) von Stratasys fertigen Sie funktionale Endbauteile aus PA11, PA12 und Polypropylen in Serie: wiederholgenau, ohne Werkzeug und mit planbaren Kosten pro Teil. Als Stratasys-Partner begleitet Sie CINTEG von der Bauteilauswahl über den Benchmark bis zur laufenden Produktion. Ohne eigene Anlage? Dann fertigen wir Ihre SAF-Teile in Lohnfertigung.
SAF in Zahlen
- bis 34,2 lBauraum der H550365 × 208 × 450 mm, H350: 19,2 l
- 96,6 %der Maße innerhalb ±0,2 mmSAF PA12, XY-Richtung
- 70 %Altpulver je Bauauftragempfohlene Mischung 70:30 mit Neupulver
- 100 %biobasiertes PA11aus Rizinusöl
Herstellerangaben Stratasys (Datenblätter H350, H550 und SAF-Materialien).
So funktioniert SAF: Pulverbettfusion mit industriellen Druckköpfen
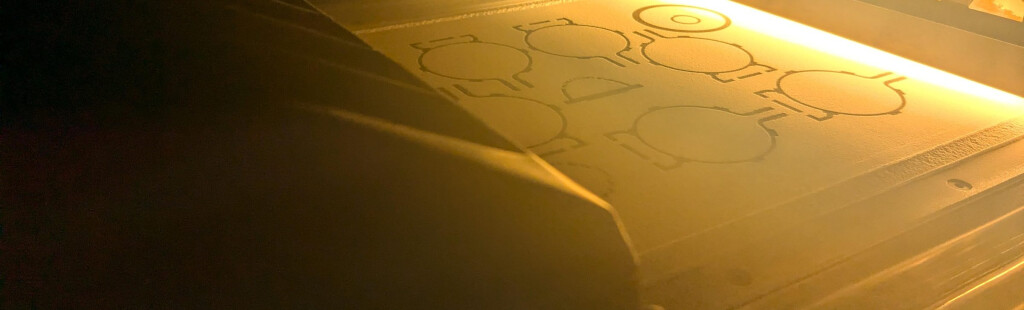
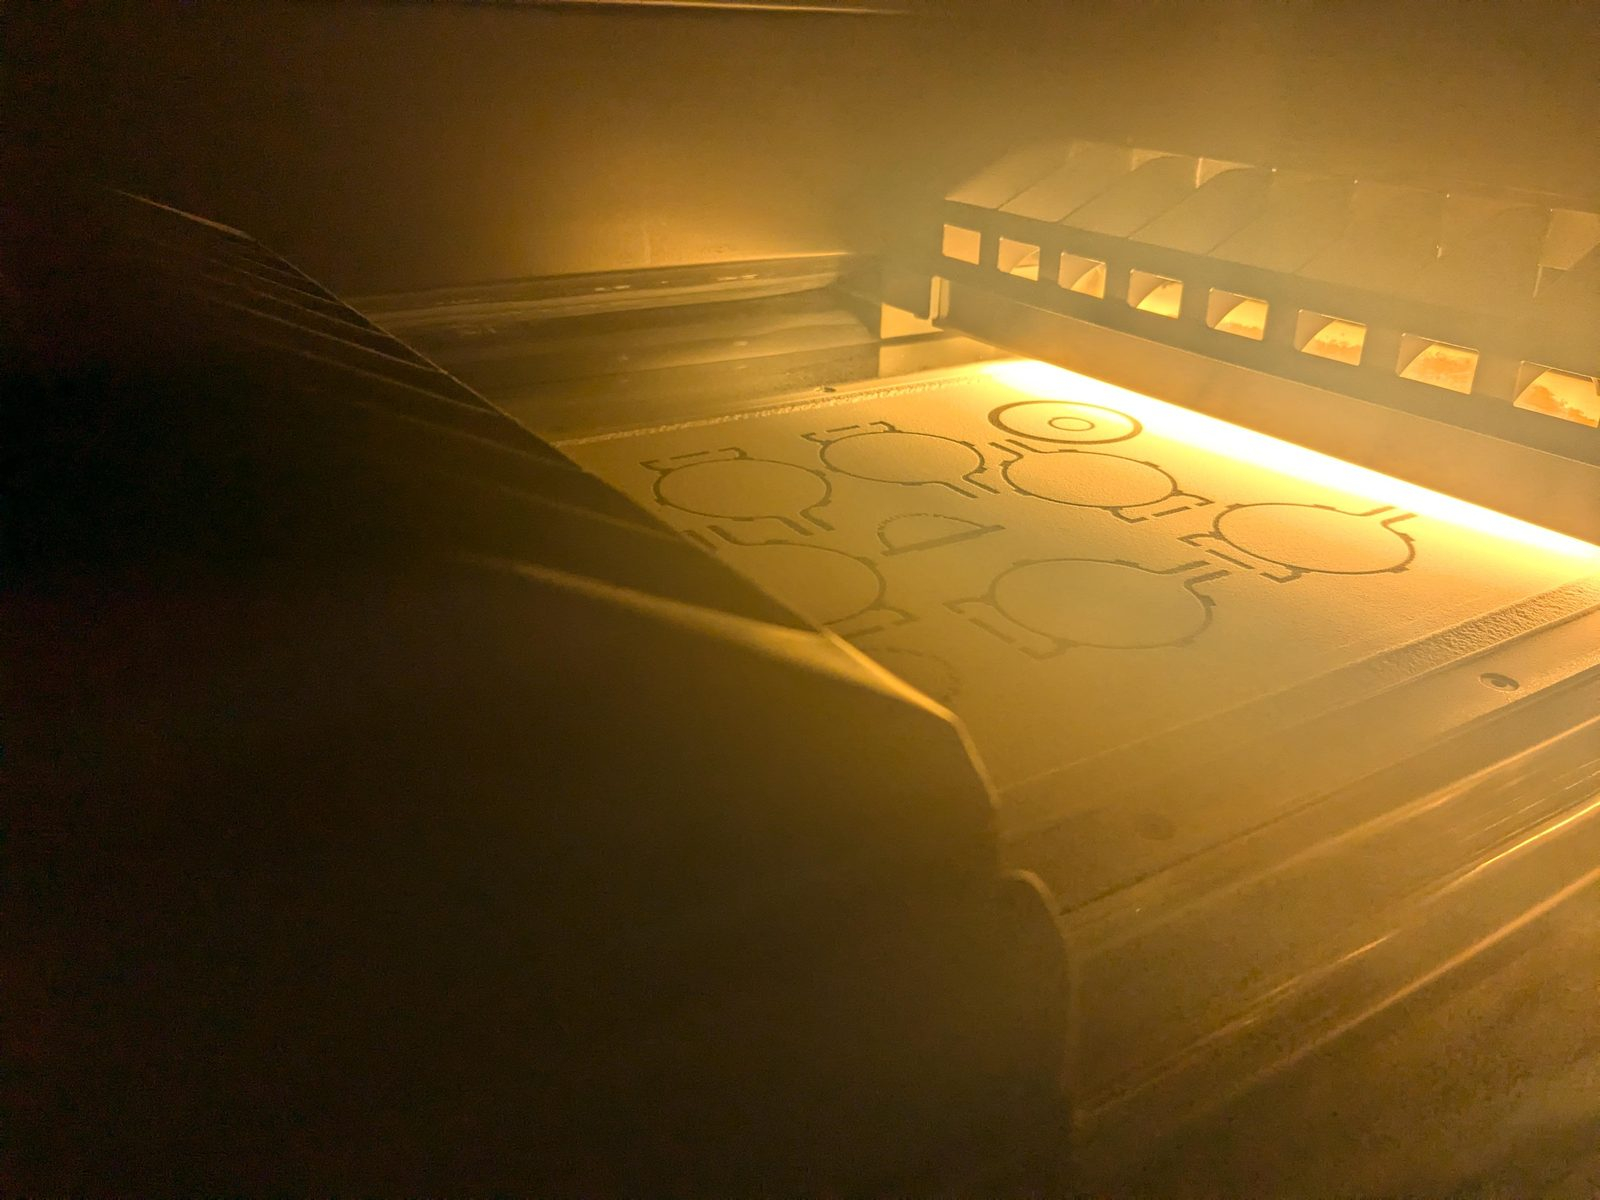
SAF gehört zu den Pulverbettverfahren. Anders als beim Lasersintern schmilzt kein Laser die Kontur auf: Industrielle Piezo-Druckköpfe tragen ein energieabsorbierendes Fluid (HAF) gezielt auf das Pulver auf, eine Infrarotlampe verschmilzt anschließend die benetzten Bereiche. Alle Schritte laufen in einer Richtung über die gesamte Breite des Bauraums.
Pulver auftragen
Das Big-Wave-Pulversystem trägt eine gleichmäßige Schicht von 0,1 mm auf und heizt sie sofort vor.
Fluid jetten
Industrielle Druckköpfe tragen das High Absorption Fluid (HAF) in einer Überfahrt über die volle Breite auf: als einzelne Tropfen für feine Details oder flächig für große Querschnitte.
Verschmelzen
Infrarotenergie verschmilzt die benetzten Bereiche mit der Schicht darunter. Unbenetztes Pulver bleibt lose und wird wiederverwendet.
Auspacken und aufbereiten
Nach dem Abkühlen werden die Teile entpulvert. PowderEase T1 bzw. T2 siebt das Altpulver und dosiert die Mischung für den nächsten Bauauftrag.
Finish
Die AM Solutions S1 entfernt Restpulver und strahlt die Oberfläche in einem Arbeitsgang. Optional färben oder glätten.
Dokumentieren
Build-Reports und gespeicherte Druckparameter machen jeden Bauauftrag nachvollziehbar und wiederholbar.
Was SAF in der Serienfertigung auszeichnet
- Gleiche Qualität im ganzen Bauraum: Drucken, Verschmelzen, Beschichten und Heizen laufen in einer Richtung und zeitgesteuert. Jede Position im Pulverbett erfährt dieselbe Wärmeführung.
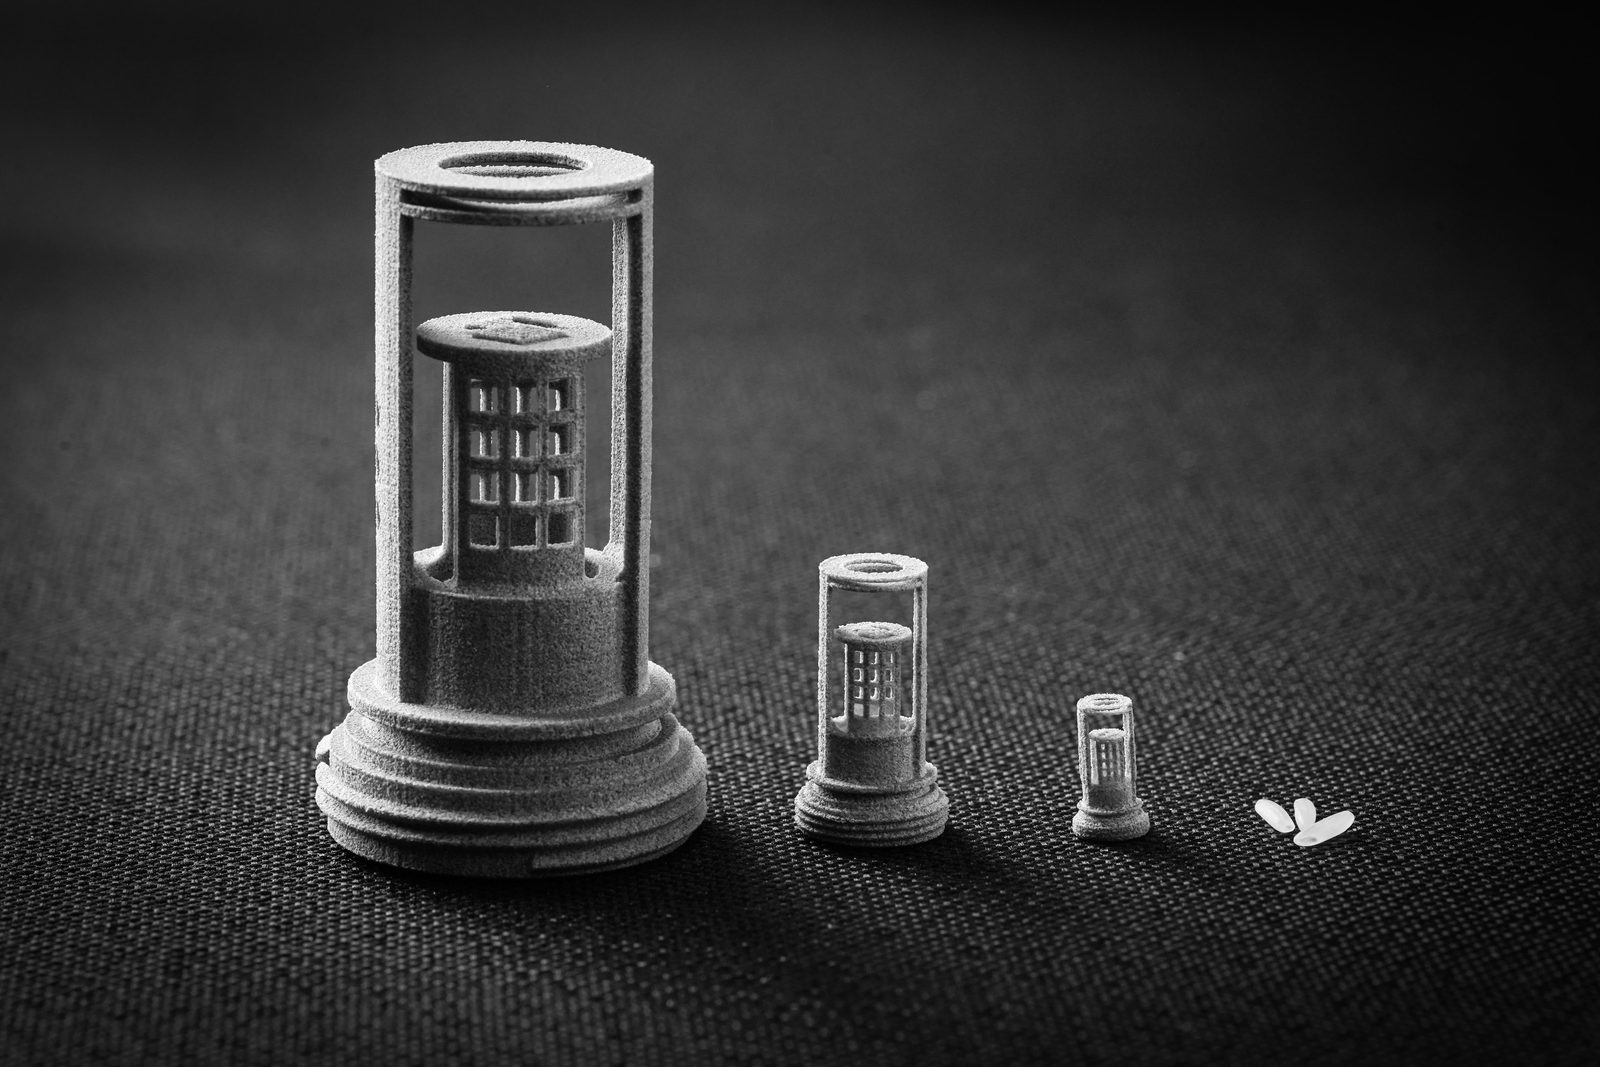
- Hohe Packdichte ohne Stützstrukturen: Teile lassen sich frei im Bauraum stapeln. So entstehen viele Teile pro Bauauftrag, laut Stratasys zum Beispiel 2.142 Ausrichtclips in gut neun Stunden auf der H350.
- Wenig Verbrauchsmaterial: Für den Druck brauchen Sie nur Pulver und HAF-Fluid. Die industriellen Druckköpfe sind kein Verschleißteil und im Wartungsvertrag enthalten.
- Kontrolle über Ihre Produktion: keine Cloud-Pflicht, keine erzwungenen Firmware-Updates, Druckparameter speichern und wiederverwenden. Das erleichtert die Qualifizierung von Serienteilen.
Herstellerangaben Stratasys.
Wann lohnt sich SAF und wann ein anderes Verfahren?
CINTEG vertreibt mehrere Stratasys-Technologien. Wir empfehlen Ihnen das Verfahren, das zu Bauteil und Stückzahl passt.
SAF passt, wenn Sie …
- funktionale Endbauteile in Stückzahlen von einigen Dutzend bis mehreren Tausend brauchen,
- Spritzgusswerkzeuge für Kleinserien, Varianten oder Ersatzteile vermeiden wollen,
- robuste Teile aus PA11, PA12 oder Polypropylen benötigen, auch mit Schnapphaken, Gewinden oder Filmscharnieren,
- viele kleine bis mittelgroße Teile kostengünstig in einem Bauauftrag fertigen möchten.
Ein anderes Verfahren passt besser, wenn …
- Farbe, Transparenz oder Multimaterial gefragt sind
- PolyJet-3D-Drucker für realistische Prototypen und Modelle.
- sehr große Teile oder Hochleistungskunststoffe nötig sind
- FDM-3D-Drucker mit Werkstoffen wie ULTEM, PEKK oder kohlefaserverstärktem Nylon.
- spritzgussähnliche Oberflächen in Kleinserie zählen
- Stratasys Origin Two mit P3-Technologie.
Anwendungen: Wo SAF heute Serienteile fertigt
-
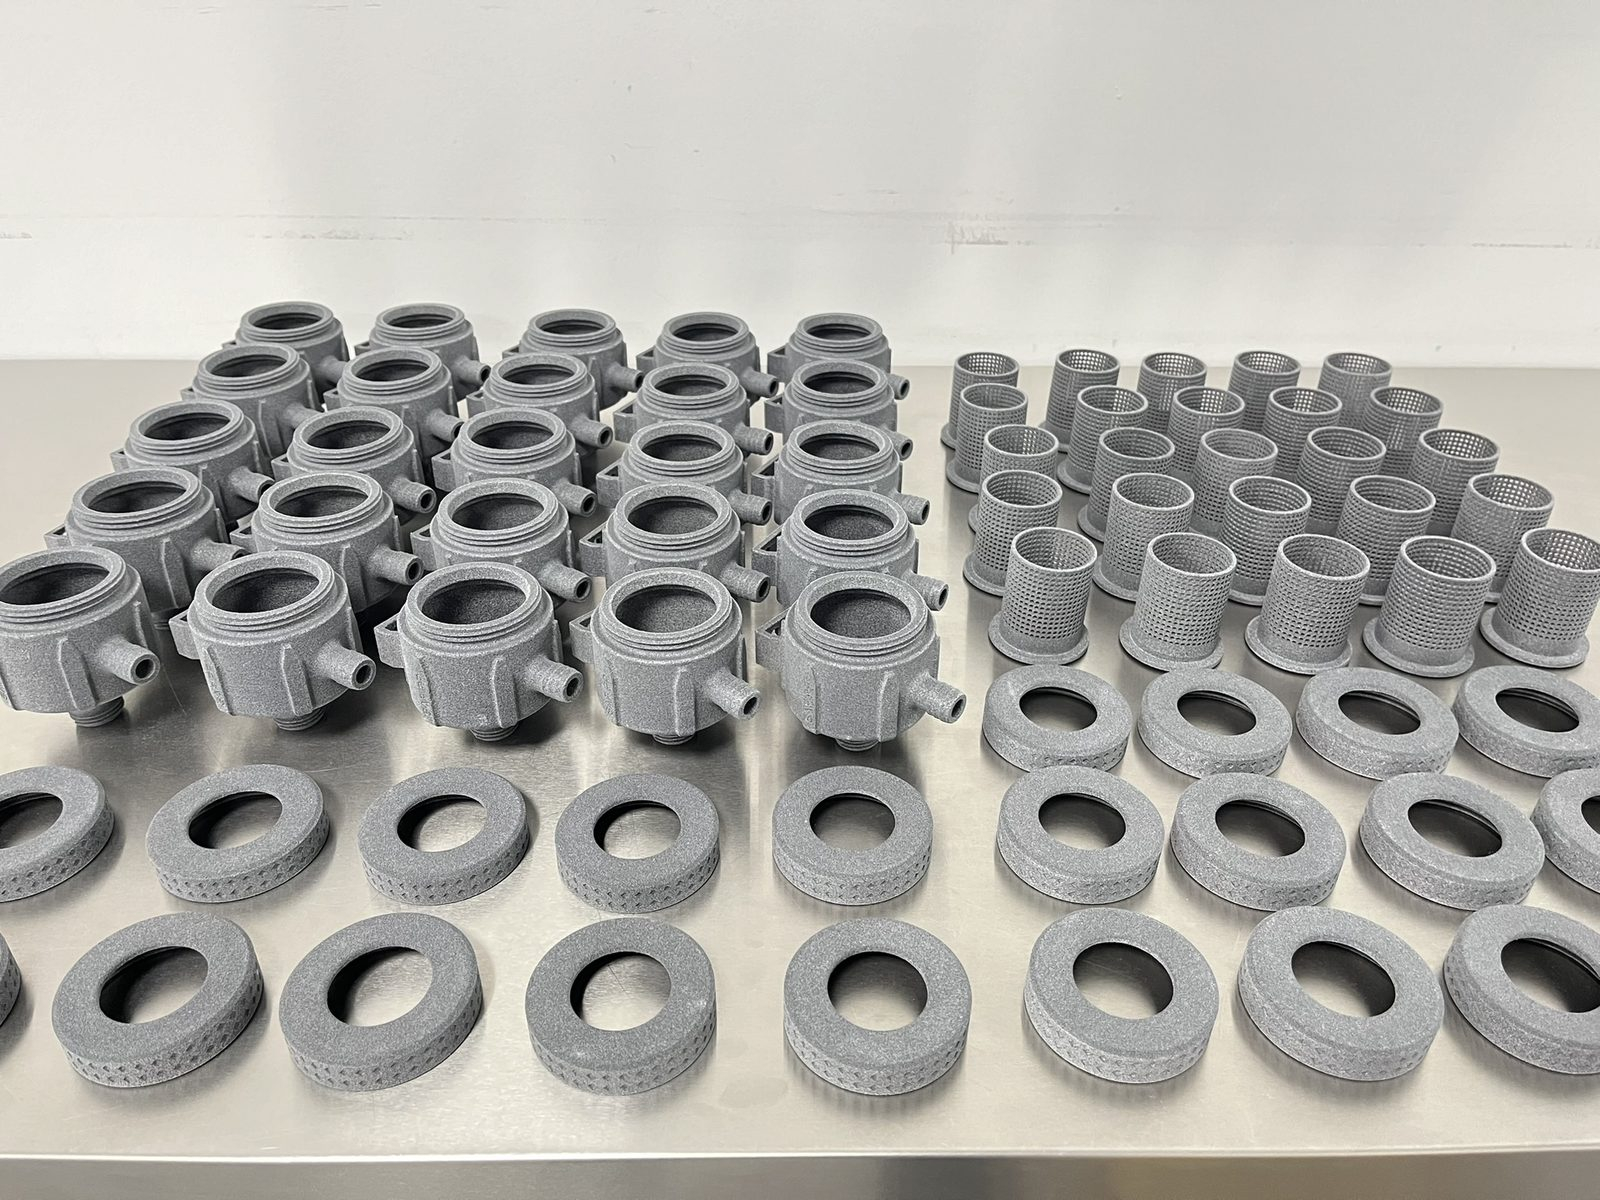
Serienteile statt Spritzguss
Kleinserien, Varianten und Ersatzteile ohne Werkzeug und ohne wochenlange Vorlaufzeit.
Bifrost (USA): Aufträge mit über 1.000 Stück, Produktionskosten −40 %*
-
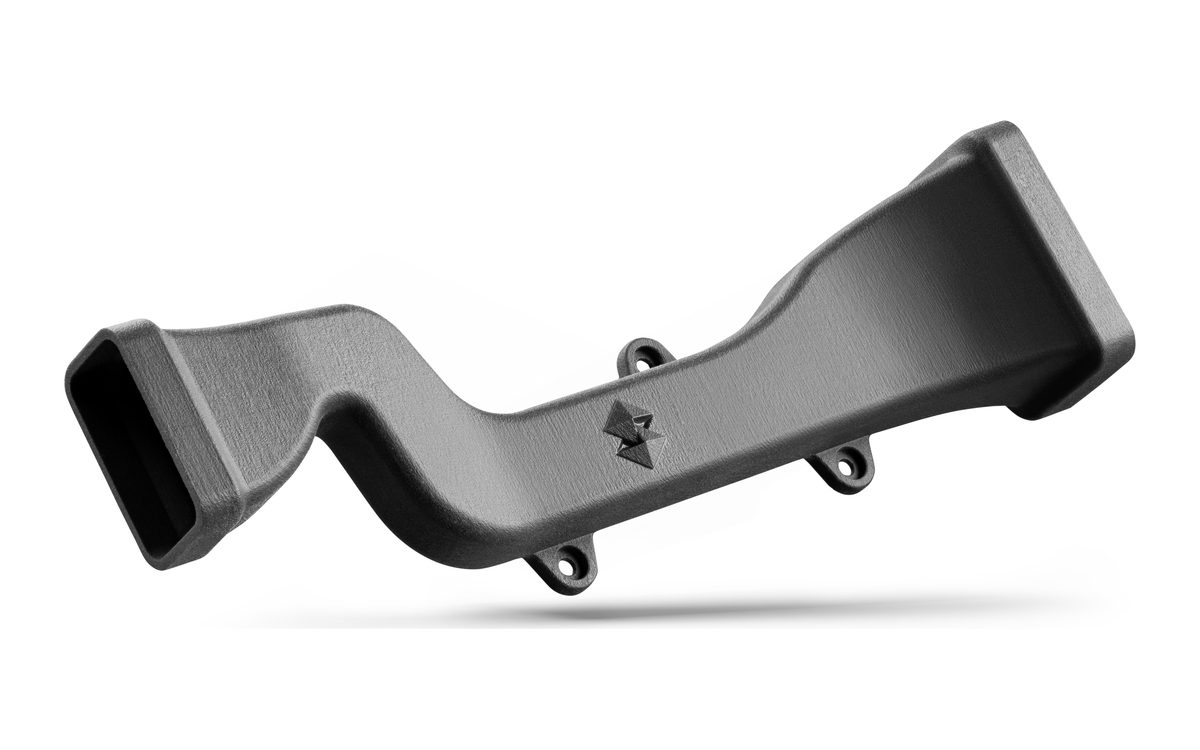
Maschinen- und Anlagenbau
Halter, Kanäle, Gehäuse, Abdeckungen und Clips in Serienqualität, auf Abruf statt auf Lager.
Stratasys verbaut in jeder H350 rund 30 eigene SAF-Serienteile aus PA11.*
-
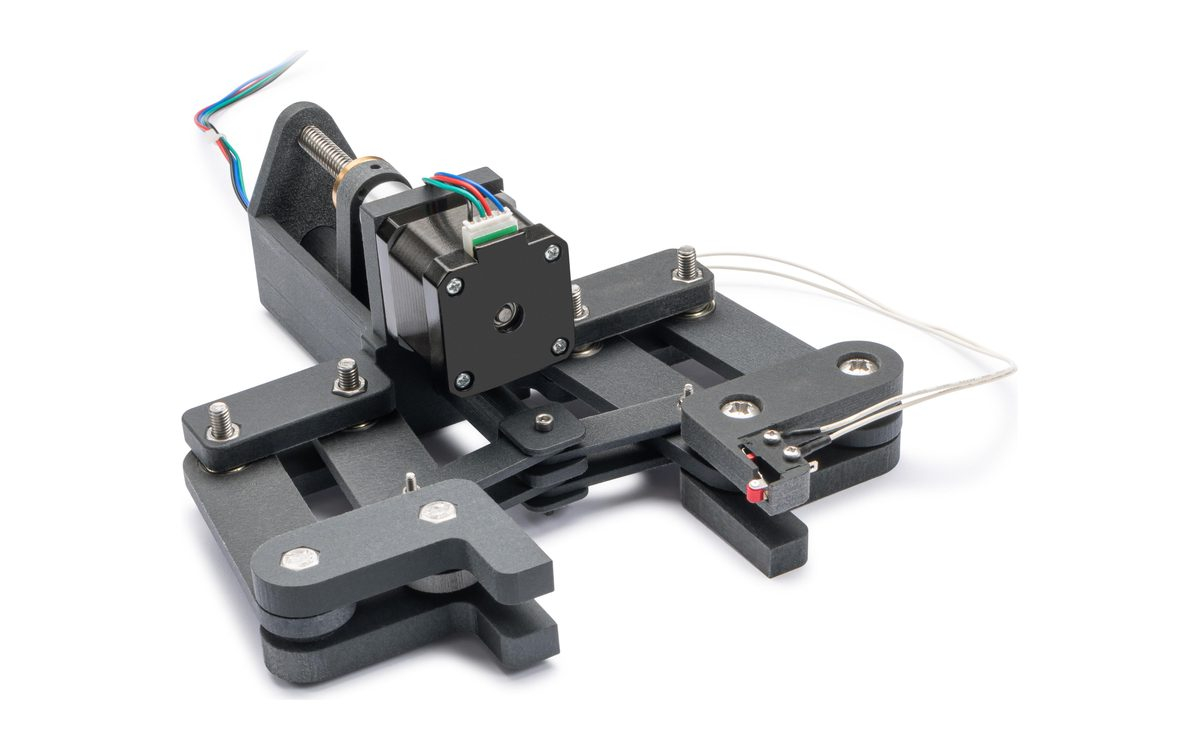
Greifer und Vorrichtungen
Kundenspezifische Greifer, Werkstückaufnahmen und Betriebsmittel, schnell angepasst und reproduzierbar.
Delkor (USA): −60 % Kosten bei einem Beispielteil, 30 Min. weniger Nacharbeit je Bauauftrag*
-
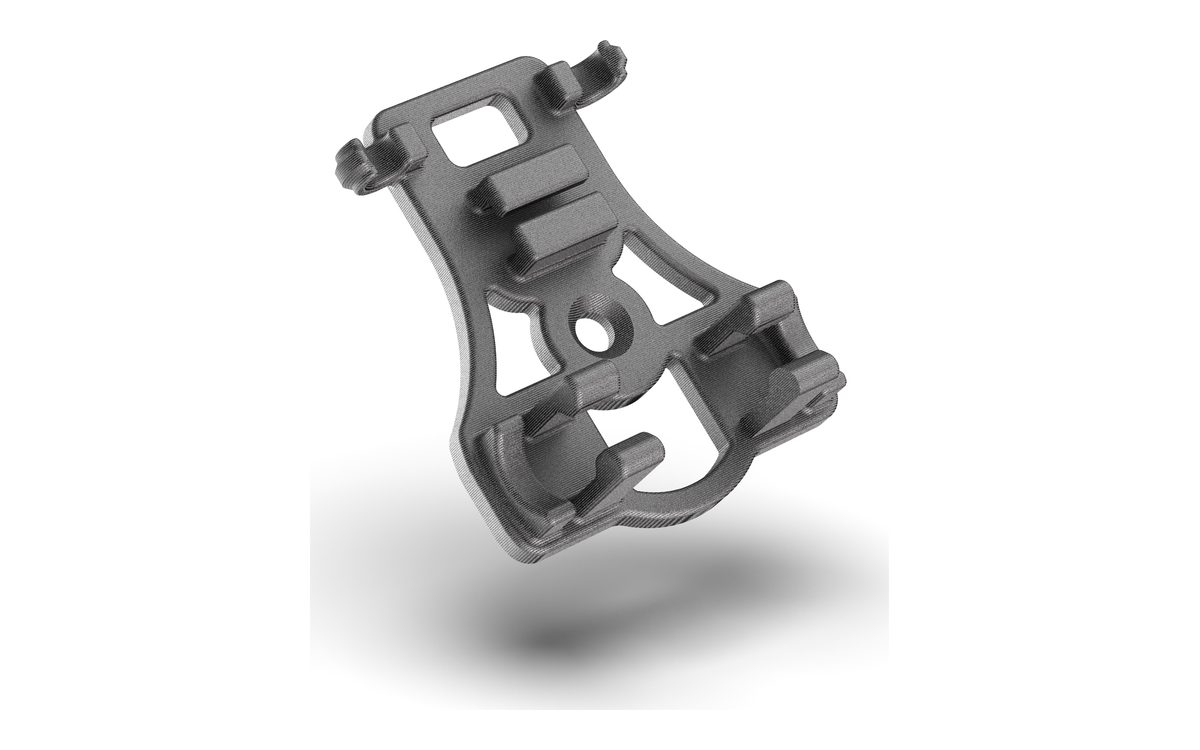
Elektrotechnik und Kabelbaum
Steckverbinder, Kabelhalter und Vorrichtungen für die Kabelbaummontage, mit engen Toleranzen und integrierten Funktionen.
Rivelin Robotics (UK): 360 Steckverbinderteile in 12 Stunden, heute Serienteil*
-
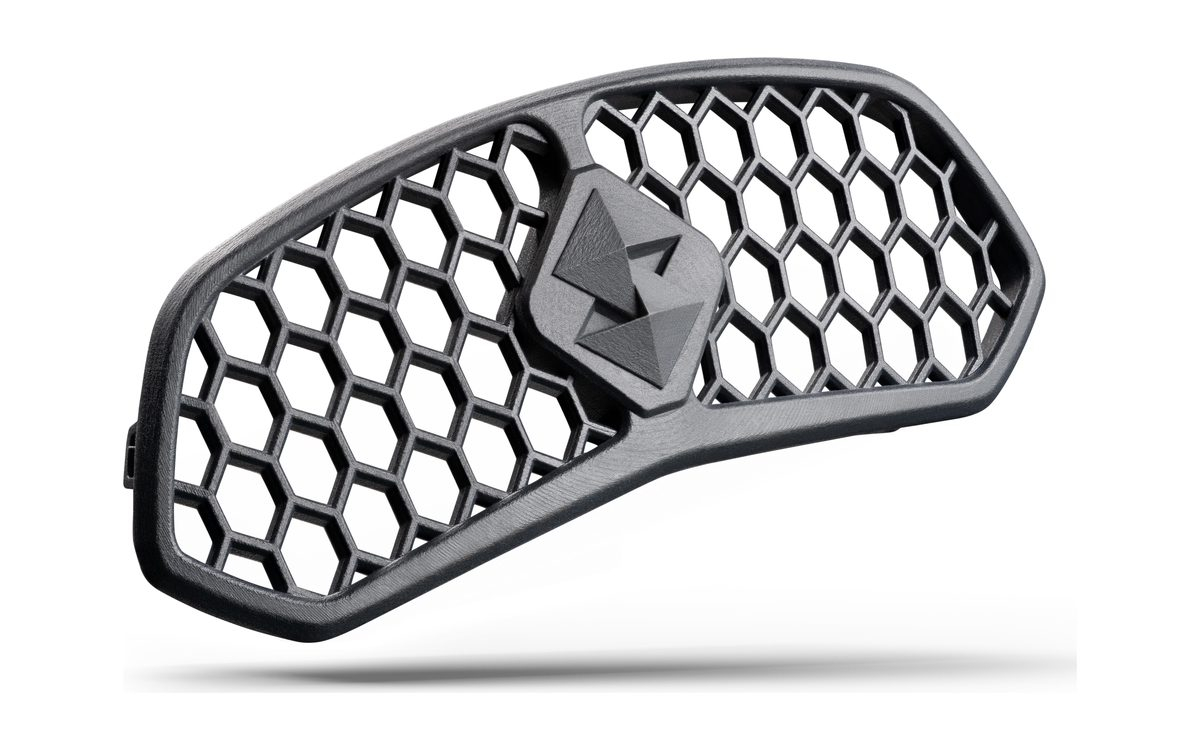
Automotive
Innen- und Außenteile wie Lüftungsdüsen, Verkleidungen, Clips und Kanäle für Kleinserien, Sonderfahrzeuge und Ersatzteile.
PA11 und PA12 sind laut Stratasys beständig gegen Öl, Kraftstoff und Frostschutz.*
-
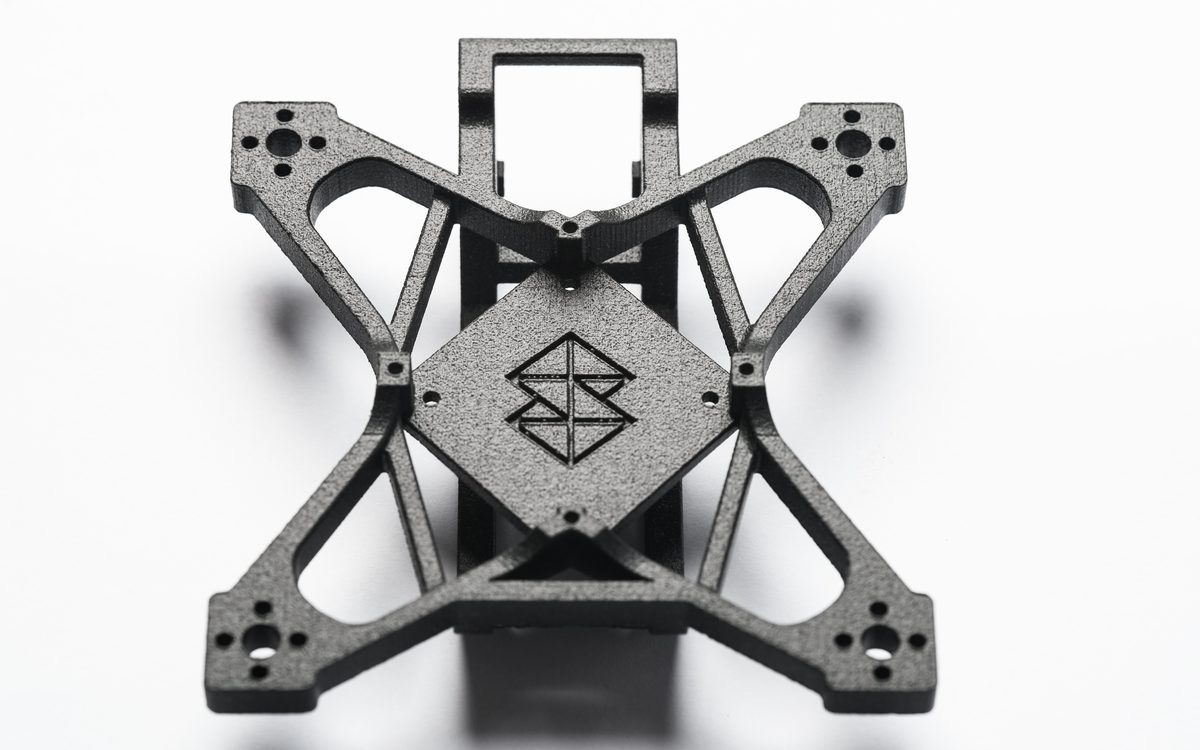
Drohnen und Luftfahrt
Leichte, topologieoptimierte Rahmen, Gehäuse und Halter für UAV, in Serie und mit schnellen Designänderungen.
Bifrost (USA): bis zu 80 % weniger Nacharbeit, über 50 % weniger Material*
-
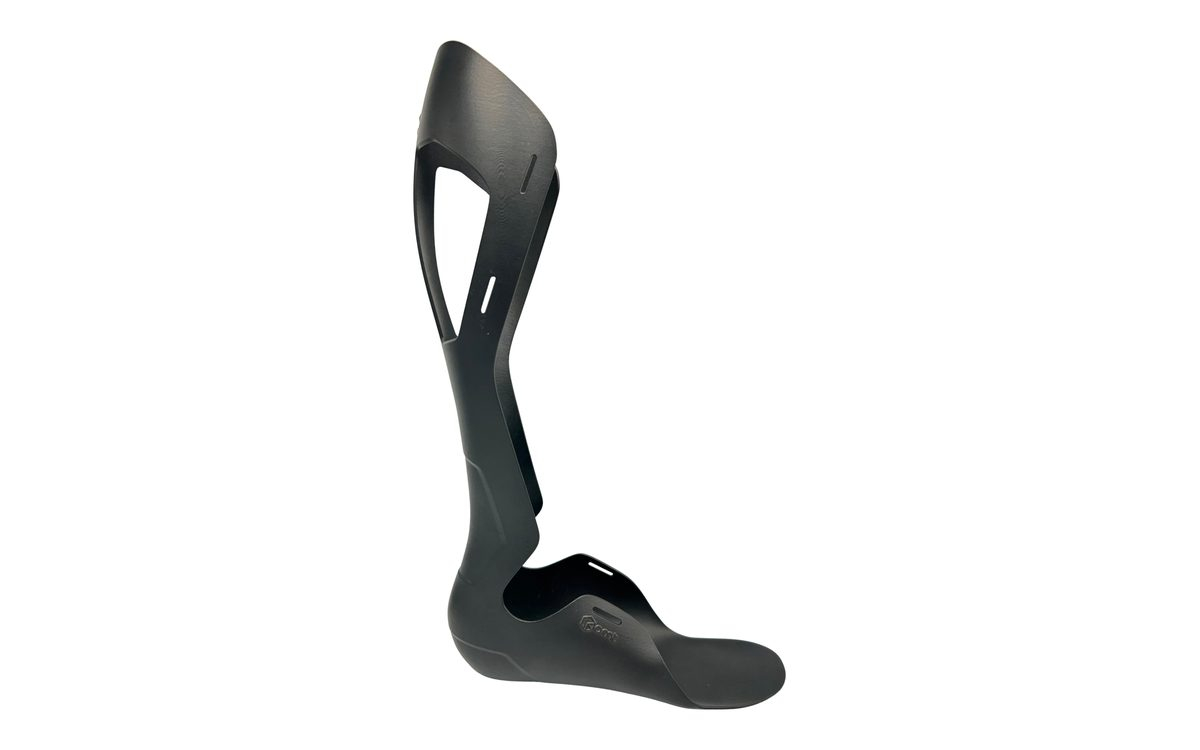
Medizin- und Orthopädietechnik
Gerätegehäuse, Simulatoren, Orthesen und Einlagen. Mit der H550 auch hohe Unterschenkelorthesen in einem Stück. PA11, PA12 und PP zeigen laut Stratasys keine Zytotoxizität und keine Hautreizung (ISO 10993-5/-10).
Laser Modeling (Israel): Tausende Knochenstrukturen für medizinische Trainingssimulatoren*
-
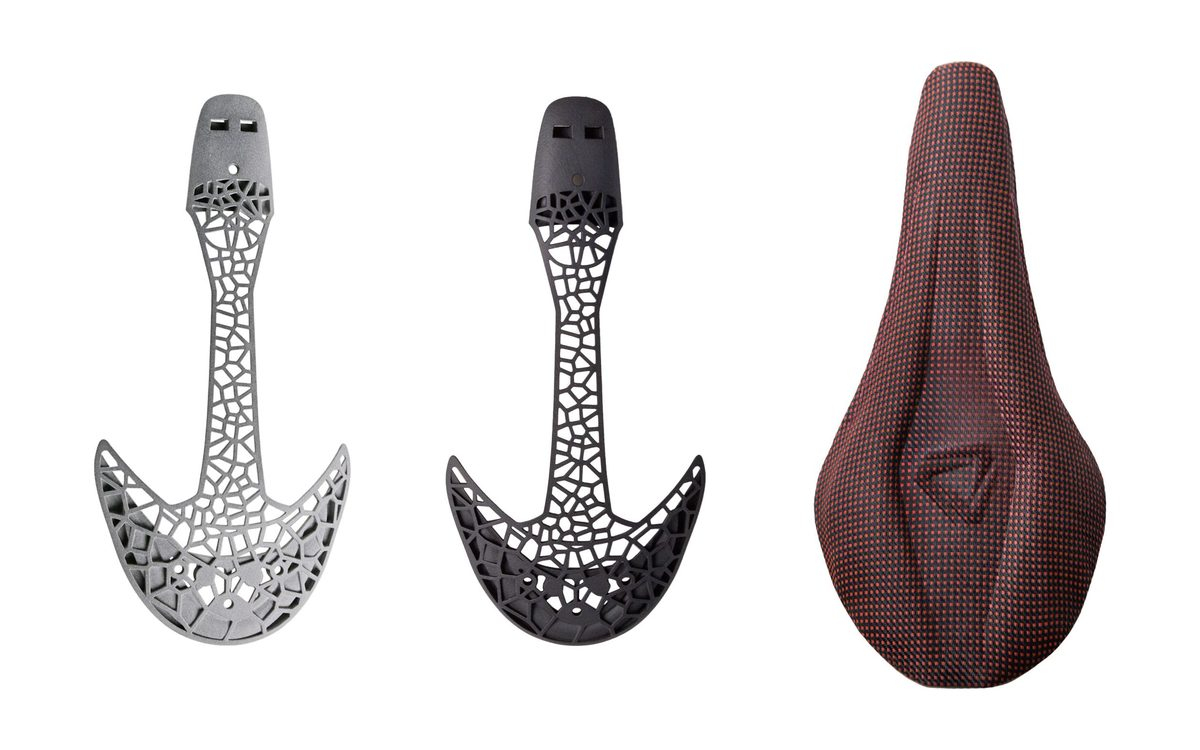
Konsumgüter und Design
Gitterstrukturen, individuelle Produkte und Kleinserien mit gleichmäßiger Oberfläche, die sich färben und veredeln lässt.
Beispiel: Sattel mit Gitterstruktur, gedruckt auf der H350
* Herstellerangaben Stratasys aus veröffentlichten Anwenderberichten. Die Berichte finden Sie unter Downloads.
H350 oder H550: der passende SAF-Drucker
Beide Drucker arbeiten mit derselben SAF-Technologie, derselben Software und auf derselben Stellfläche. Die H350 ist der kompakte Einstieg in die Serienfertigung, die H550 bringt mehr Bauraum für große Teile und höheren Durchsatz.
| Merkmal | Stratasys H350 | Stratasys H550 |
|---|---|---|
| Bauraum (X × Y × Z) | 315 × 208 × 293 mm | 365 × 208 × 450 mm |
| Bauvolumen | 19,2 l | 34,2 l (bis zu 80 % mehr) |
| Schichtdicke | 0,1 mm | 0,1 mm |
| Dauer Vollbau | ca. 11,5 h (PA11, PA12), 11 h (PA12 Evonik), 9,6 h (PP) | ca. 16,5 h (PA12), bis zu 50 % mehr Durchsatz |
| Materialien | High Yield PA11, SAF PA12, PA12 Powered by Evonik, SAF PP, ReLife PA12 | SAF PA12 zum Start, weitere folgen |
| Pulvermanagement | PowderEase T1 | PowderEase T2 (für bis zu 6 H550) |
| Stellfläche, Gewicht | 1.900 × 940 × 1.730 mm, 825 kg | 1.900 × 940 × 1.730 mm, 825 kg |
| Anschluss | 400 V, 3P+N+PE, 16 A, 3,25 kW | 400 V, 3P+N+PE, 16 A, 3,25 kW, ohne separaten Spannungsstabilisator |
| Software | GrabCAD Print Pro, Materialise Magics | wie H350 |
-
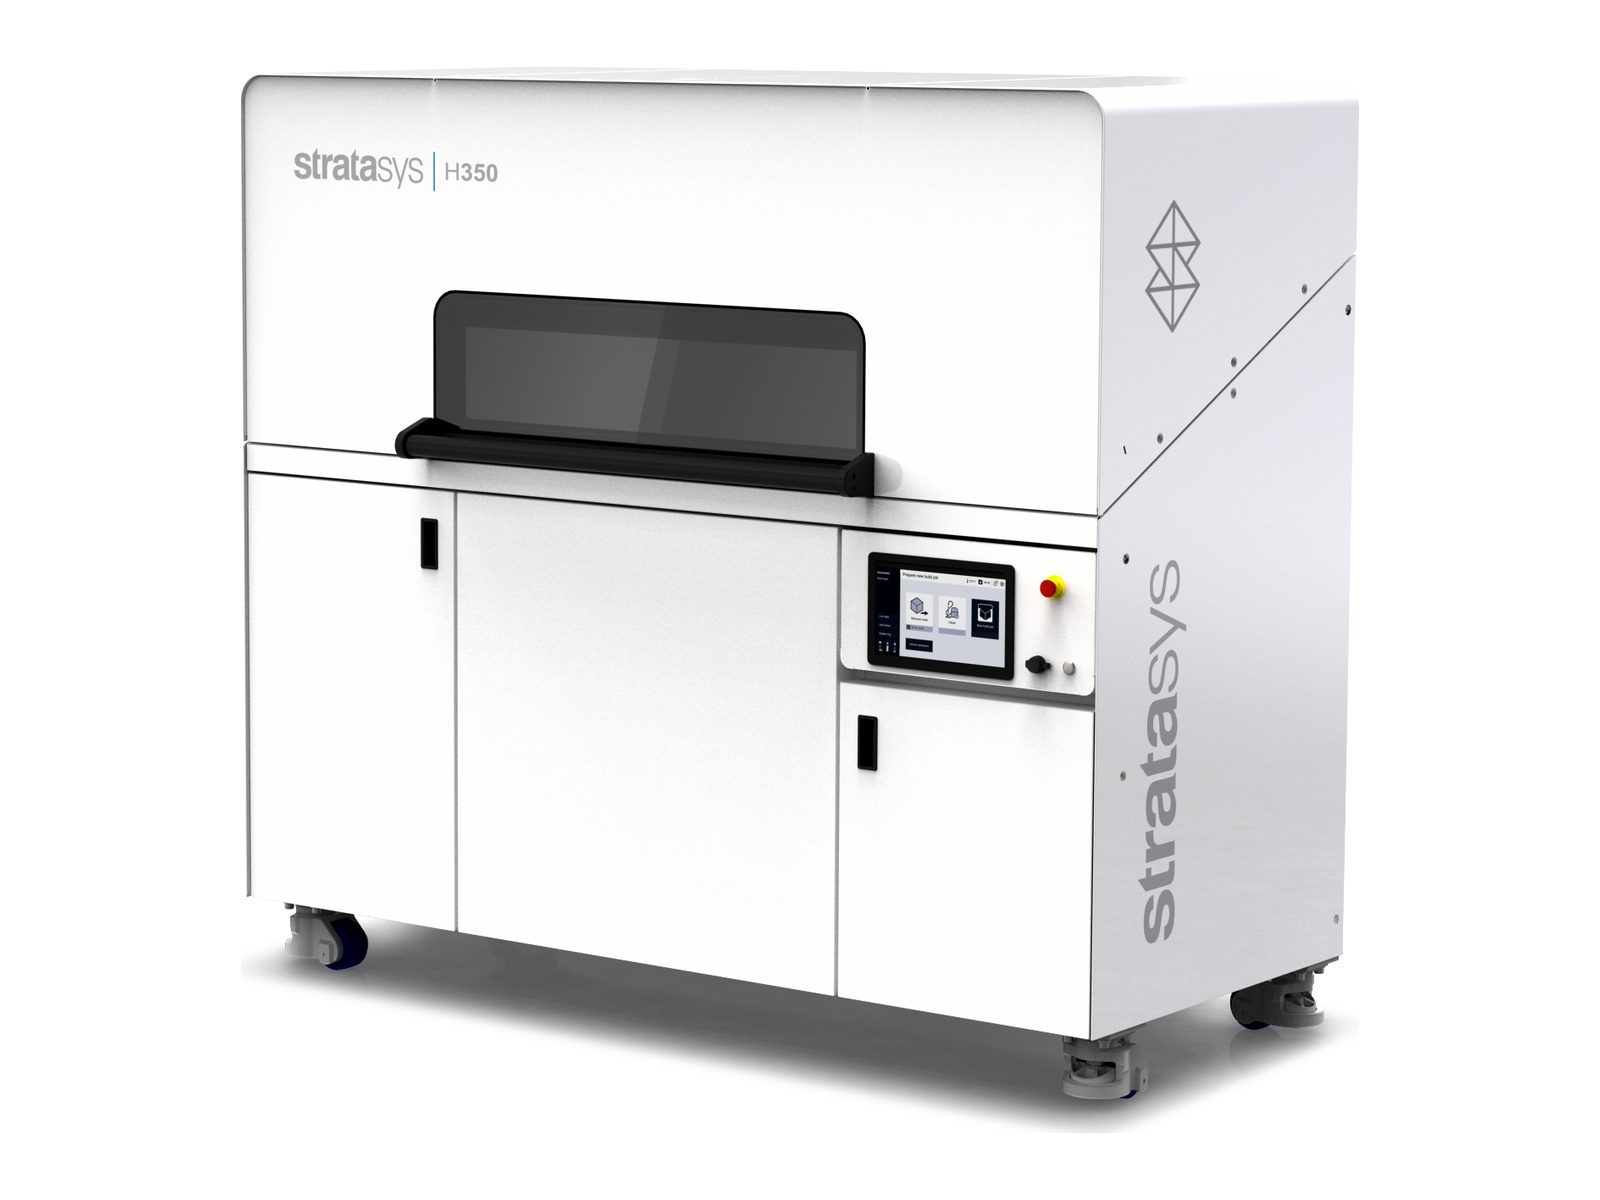
Stratasys H350
Der kompakte SAF-Drucker für die Serienfertigung kleiner bis mittelgroßer Teile, mit allen SAF-Materialien.
-
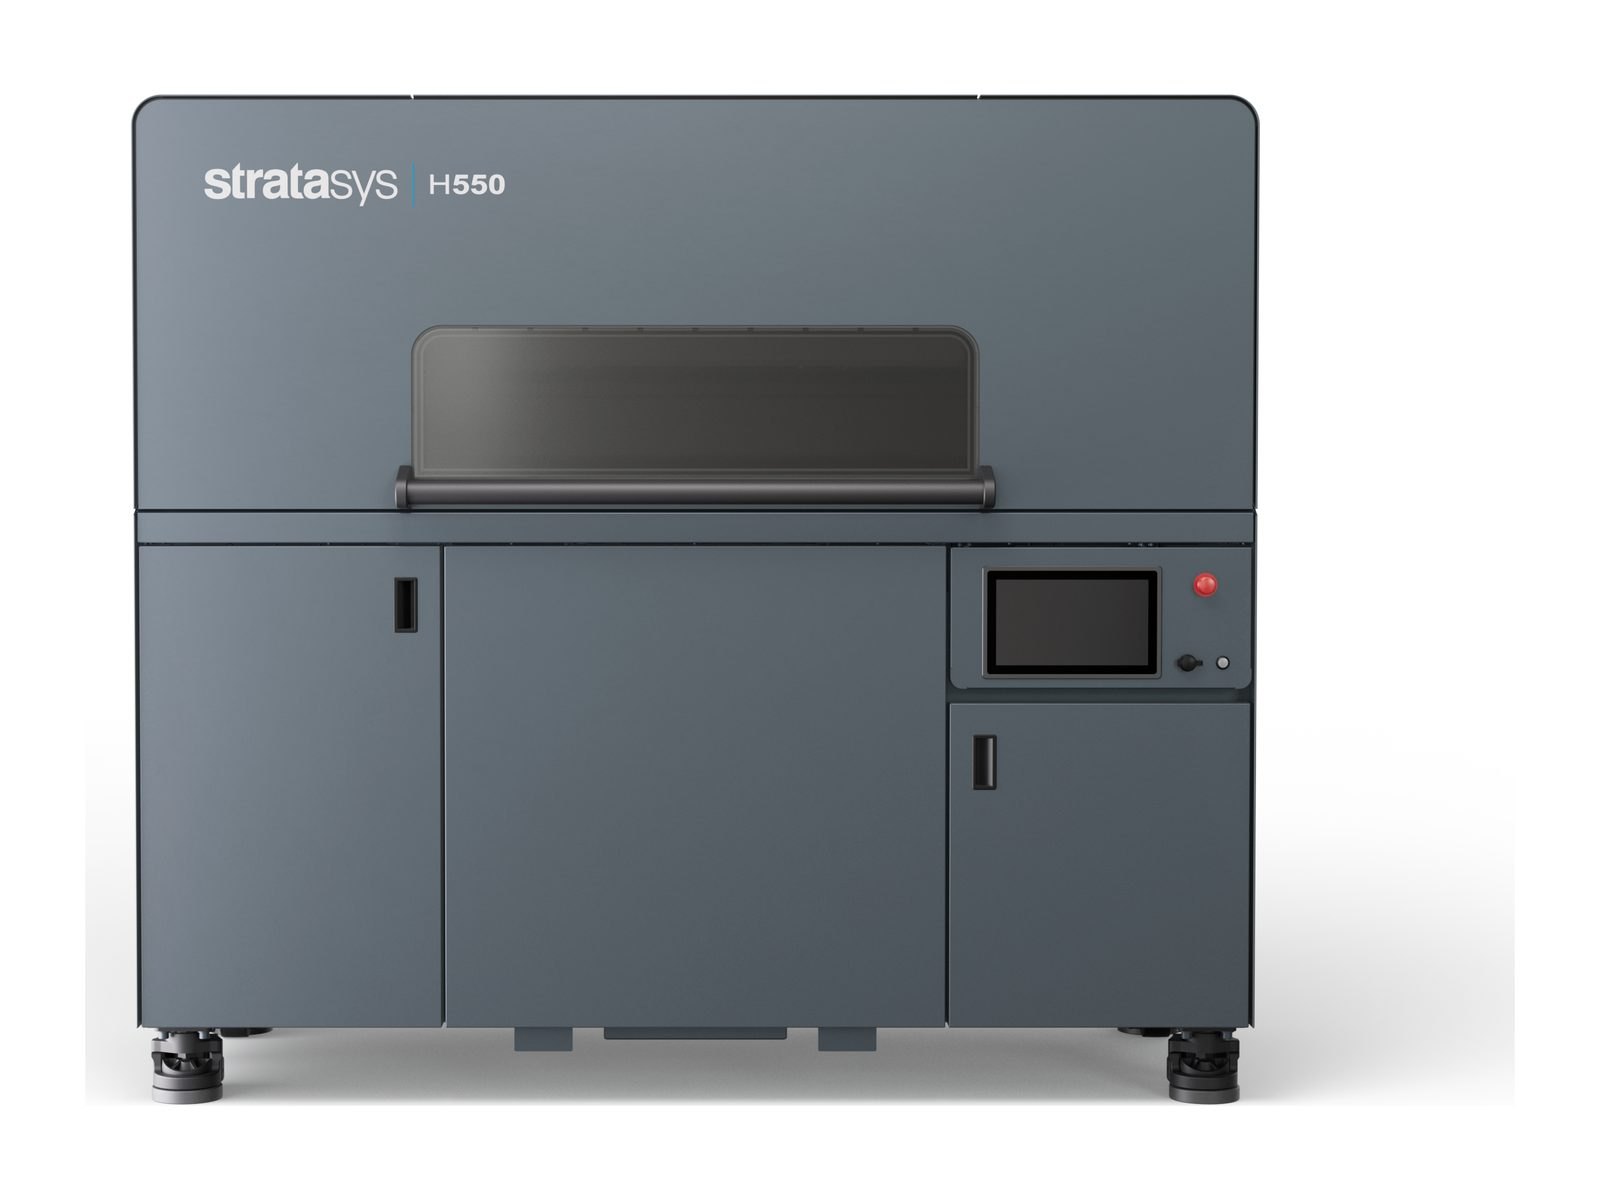
Stratasys H550
Größere Teile bis 450 mm Länge, mehr als doppelt so viele Teile pro Bauauftrag und weniger Bedienaufwand.
Pulvermanagement und Finish
Zum SAF-Workflow gehören das automatisierte Pulvermanagement mit PowderEase und das Finish der Teile. Beides liefern wir aus einer Hand.
-
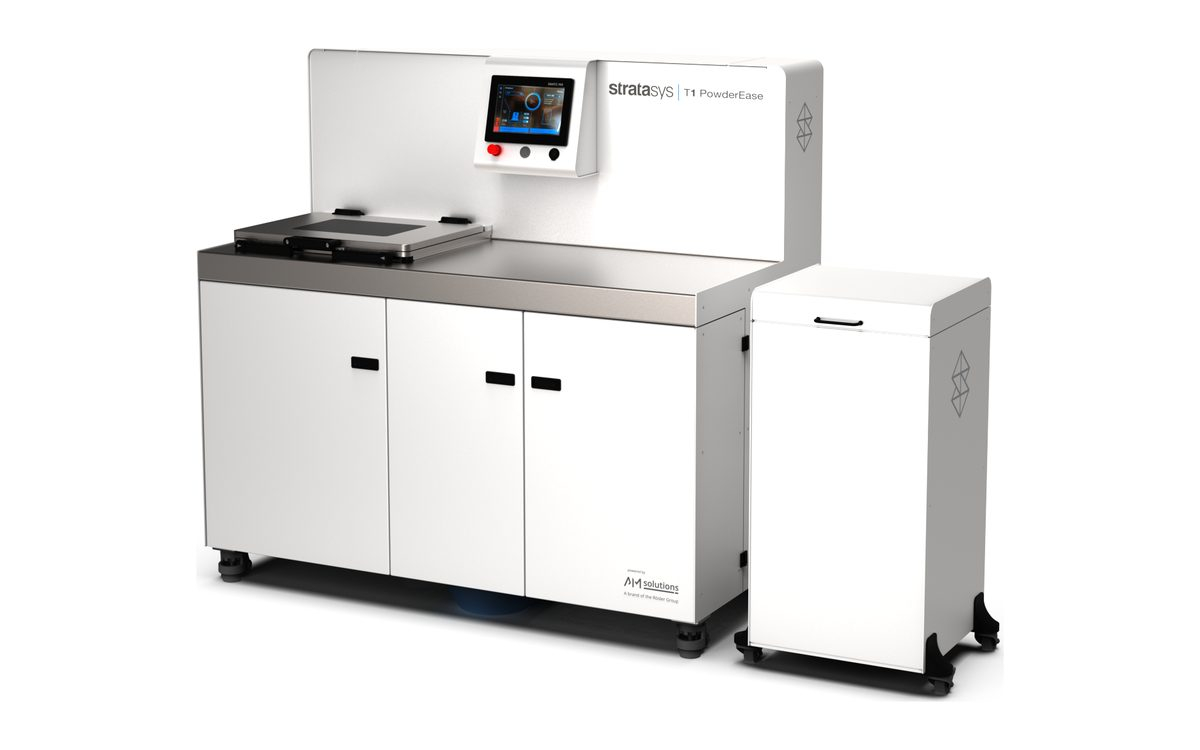
PowderEase T1
Die Pulverstation für die H350: Bauauftrag auspacken, Altpulver sieben und mit Neupulver für den nächsten Bauauftrag mischen, automatisiert in einer Station.
-
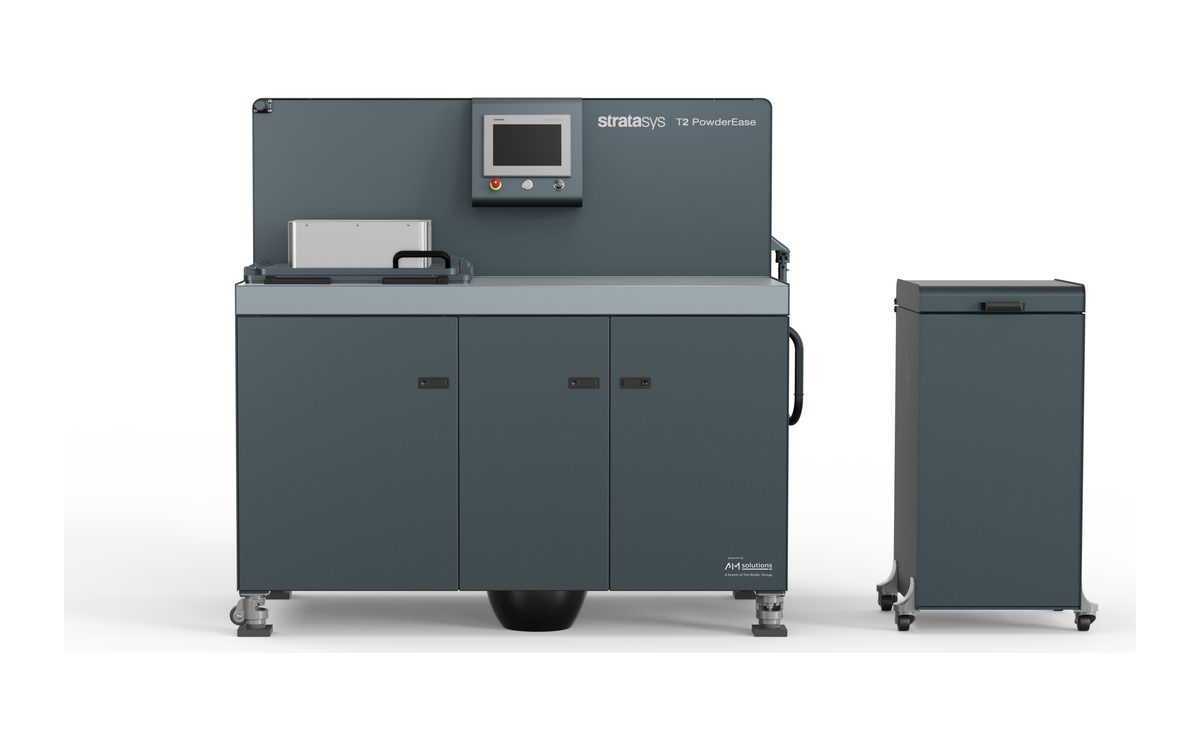
PowderEase T2
Die Pulverstation für die H550 und für H350-Bauaufträge mit demselben Material. Versorgt bis zu sechs H550, die Bedienzeit sinkt laut Stratasys auf unter 30 Minuten je Bauauftrag.
-
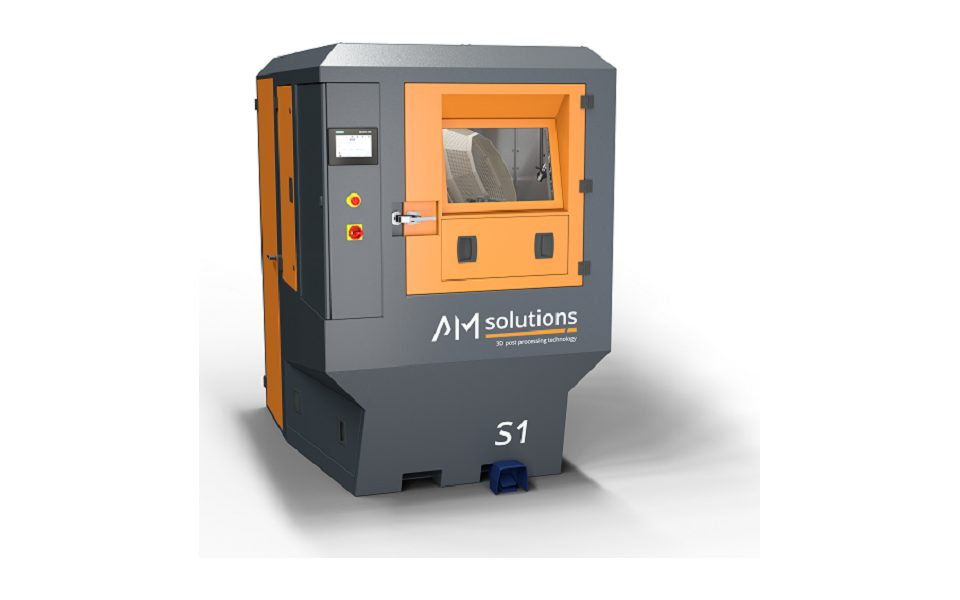
AM Solutions S1
Restpulver entfernen und Oberfläche strahlen in einer Anlage: Der Drehkorb wälzt die Teile gleichmäßig um, automatisch oder manuell. Das ist der Finish-Schritt nach der PowderEase.
SAF-Materialien: PA11, PA12 und Polypropylen
| Material | Stärken | Kennwerte | Typische Anwendungen |
|---|---|---|---|
| High Yield PA11 | zu 100 % biobasiert aus Rizinusöl, duktil und schlagzäh | Zugfestigkeit 51 MPa, Bruchdehnung 30 % | Clips, Schnapphaken, Scharniere, Orthesen |
| SAF PA12 | hohe Maßgenauigkeit, steif, vielseitig | 96,6 % der Maße in ±0,2 mm, Zugfestigkeit 47 MPa | Gehäuse, Baugruppen, Vorrichtungen |
| SAF PA12 Powered by Evonik | laut Stratasys das günstigste SAF-PA12, kürzere Bauzeit | Zug- und Maßwerte wie SAF PA12, Vollbau ca. 11 h | Serienteile mit Kostenfokus |
| SAF PP (Polypropylen) | chemikalienbeständig, schweißbar, leicht, dicht | Dichte 0,89 g/cm³, im Test 14,1 bar Berstdruck bei 1 mm Wand | Fluidik, Behälter, Leitungen, Filter |
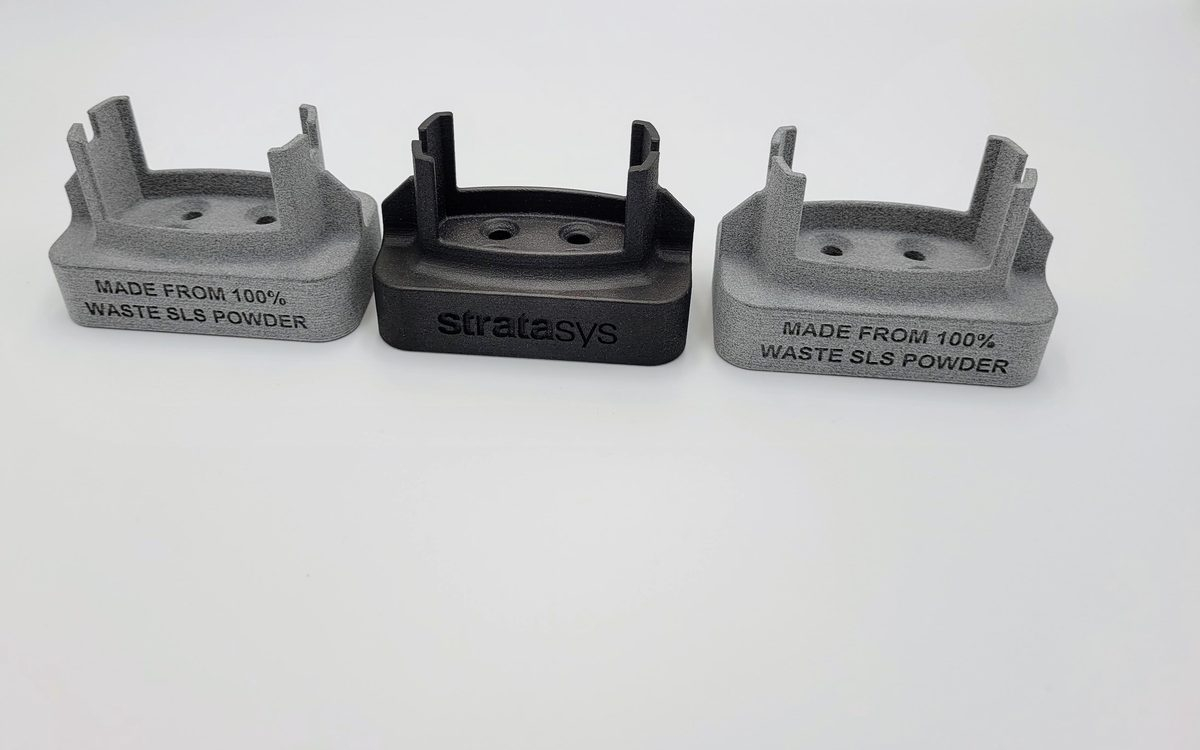
| SAF ReLife PA12 | verarbeitet Altpulver aus SLS-Anlagen weiter | CO₂ je Druckjob −47 % gegenüber PA12 (Fraunhofer IPA) | Funktionsteile, bei denen die Optik zweitrangig ist |
Biokompatibilität: PA11, PA12 und PP ohne Befund bei Zytotoxizität und Hautreizung (ISO 10993-5/-10), PA11 und PA12 zusätzlich nicht sensibilisierend. Brandverhalten UL94 HB bestanden (nicht UL-gelistet). Herstellerangaben Stratasys; für Medizinprodukte ist die Eignung des fertigen Bauteils separat nachzuweisen. Auf der H550 ist zum Marktstart SAF PA12 verfügbar.
Nachhaltige Serienfertigung: biobasiert, wiederverwendet, belegt
SAF nutzt nicht verschmolzenes Pulver weiter: Bis zu 70 % jedes Bauauftrags bestehen aus aufbereitetem Altpulver. High Yield PA11 stammt vollständig aus Rizinusöl. Mit SAF ReLife PA12 verarbeiten Sie sogar Altpulver aus SLS-Anlagen, das sonst entsorgt würde.
Das Fraunhofer IPA in Stuttgart hat die CO₂-Bilanz der H350 mit Produktionsdaten von Götz Maschinenbau untersucht. Ergebnis: ReLife PA12 senkt den CO₂-Fußabdruck eines Druckjobs gegenüber Neupulver um 47 %, mit Ökostrom um bis zu 90 %. Den größten Hebel haben Strommix, Neupulveranteil und Packdichte.
Quelle: Fraunhofer IPA, Tagungsband Digital Design and Manufacturing Conference 2025, doi.org/10.24406/publica-4413 (Open Access, Englisch). Anwenderbericht Wehl Green: CO₂ bis zu −89 %, Produktionskosten −20 % (Herstellerangabe Stratasys).
Ihr Weg zu SAF mit CINTEG
Als Stratasys-Partner aus Eislingen begleiten wir Unternehmen in Baden-Württemberg und ganz Deutschland vom ersten Testteil bis zur laufenden Serienfertigung.
Benchmark
Sie senden uns Ihre Bauteildaten, wir lassen sie auf SAF fertigen und bewerten mit Ihnen Qualität, Maßhaltigkeit und Kosten pro Teil.
Lohnfertigung
SAF-Teile ohne eigene Anlage: vom Prototyp bis zur Kleinserie. Zur Lohnfertigung
Wirtschaftlichkeit
Welche Teile eignen sich, wie dicht lässt sich packen, ab wann rechnet sich eine eigene H350 oder H550? Wir rechnen es mit Ihnen durch.
Installation, Schulung, Service
Aufstellplanung, Inbetriebnahme, Schulung Ihres Teams und Service für Ihre Stratasys-Drucker.
Downloads: Broschüren, Datenblätter und Anwenderberichte
Drucker
- Broschüre Stratasys H350PDF, Deutsch
- Technisches Datenblatt H350PDF, Englisch, 0,2 MB
- Broschüre Stratasys H-Serie (H350 und H550)PDF, Englisch, 2,1 MB
- Technisches Datenblatt H550PDF, Englisch, 0,2 MB
- Technisches Datenblatt PowderEase T2PDF, Englisch, 0,2 MB
Materialien
- Datenblatt High Yield PA11PDF, Englisch, 0,4 MB
- Datenblatt SAF PA12PDF, Englisch, 0,4 MB
- Datenblatt SAF PA12 Powered by EvonikPDF, Englisch, 0,3 MB
- Datenblatt SAF PP (Polypropylen)PDF, Englisch, 0,4 MB
- Chemikalienbeständigkeit PA11 und PA12PDF, Englisch, 0,4 MB
Anwenderberichte (Stratasys)
- Rivelin Robotics: Hochstrom-Steckverbinder als SerienteilRobotik, UK · PDF, Englisch, 2,7 MB
- Delkor: Greifer und Betriebsmittel mit H350 und PowderEase T1Verpackungsmaschinen, USA · PDF, Englisch, 0,5 MB
- Wehl Green: Serienteile aus ReLife PA12Nachhaltige Fertigung · PDF, Englisch, 0,9 MB
- Bifrost: Drohnenbauteile in SerieLuftfahrt und UAV, USA · PDF, Englisch, 0,3 MB
- Laser Modeling: Bauteile für medizinische SimulatorenMedizintechnik, Israel · PDF, Englisch, 0,8 MB
Whitepaper anfordern
Zwei Stratasys-Studien senden wir Ihnen gern zu: dichte Bauteile aus SAF PP (Berstdruck, Dichtflächen, Filterdesign) und SAF PA12 und PP im Witterungstest (UV, Hitze, Feuchte bis 1.500 Stunden). Beide auf Englisch.
Häufige Fragen zum SAF-3D-Druck
Was ist SAF-3D-Druck?
Wie unterscheidet sich SAF vom Lasersintern (SLS)?
Welche Materialien gibt es für SAF?
Wie genau sind SAF-Bauteile?
Ab welcher Stückzahl lohnt sich SAF?
Wie viel Pulver lässt sich wiederverwenden?
Welche Nachbearbeitung brauchen SAF-Teile?
Kann ich SAF ohne eigenen Drucker nutzen?
Welche Software wird für SAF verwendet?
Was braucht die H350 am Aufstellort?
Was ist neu an der Stratasys H550?
Wann ist die H550 verfügbar?
Passt SAF zu Ihren Bauteilen?
Senden Sie uns Ihre Bauteildaten. Wir prüfen die Eignung, lassen ein Benchmark-Teil fertigen und rechnen die Kosten pro Teil mit Ihnen durch.
CINTEG AG · 3D-Druck-Vertrieb · +49 (0) 7161 / 6280-0 · 3d-vertrieb@cinteg.de
Ihre Anfrage an CINTEG
Beschreiben Sie kurz Ihr Anliegen, gern mit Ihren Bauteildaten als STEP- oder STL-Datei. Unser 3D-Druck-Team meldet sich zeitnah bei Ihnen.